プラスチックペレット押出機は、プラスチック廃棄物や原料を顆粒に加工するための装置であり、その温度制御はプラスチック顆粒の品質に影響を与える重要な要素の一つです。温度を正しく調整することで、ペレット成形の品質と生産効率を確保できます。以下では、プラスチックリサイクル押出機の温度を最適な結果を得るために調整する方法について説明します。
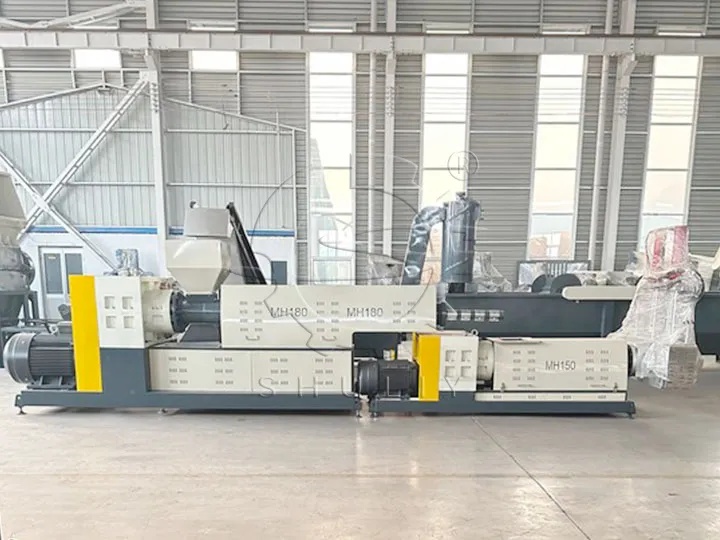
プラスチックペレット押出機の温度調整
プラスチックの溶融温度を理解する
プラスチックの種類によって溶融温度は異なり、扱うプラスチックの溶融温度を知ることが極めて重要です。一般的に、プラスチックの溶融温度は関連する技術文書や製造ガイドで確認できます。溶融温度が決まったら、それに応じてプラスチックペレット押出機の温度を設定できます。
供給ゾーンの温度制御
プラスチック顆粒がプラスチックペレット押出機に入る最初のステップは、供給ゾーンに入ることです。このゾーンでは、プラスチックペレットが加熱され始め、徐々に溶融します。供給ゾーンの温度がプラスチックの溶融温度に適切であることを確認し、通常は溶融温度の半分から3分の2に設定します。供給ゾーンの加熱温度を調整することで、プラスチックペレットの溶融速度を制御し、速すぎたり遅すぎたりすることによる生産問題を回避できます。
押出ゾーンの温度調整
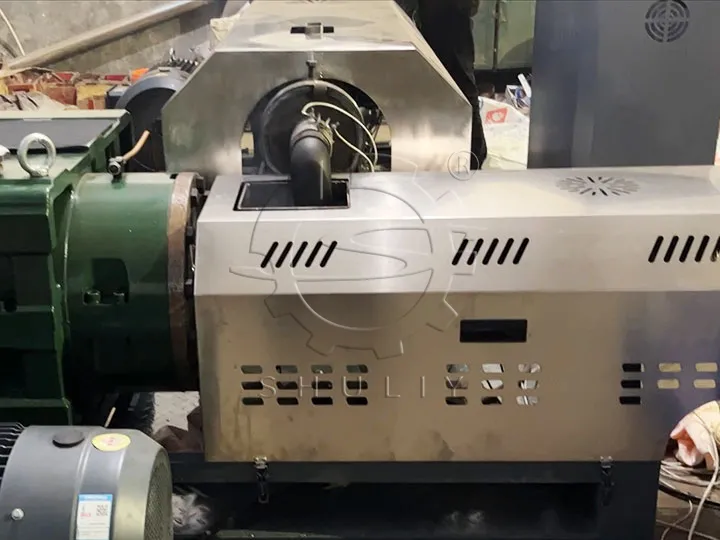
押出ゾーンは、プラスチックペレット押出機内でプラスチックペレットが溶融・押出される領域です。このゾーンでは、押出スクリューの圧力と熱により、プラスチックペレットがさらに溶融・混合されます。押出ゾーンの温度を調整することで、プラスチックペレットの流動性と押出結果に影響を与えることができます。通常、押出ゾーンの温度はプラスチックの溶融温度よりわずかに高く設定し、プラスチックがスムーズに押出されるようにし、適切な調整によりペレットの形状とサイズを制御できるようにします。
金型領域の温度制御
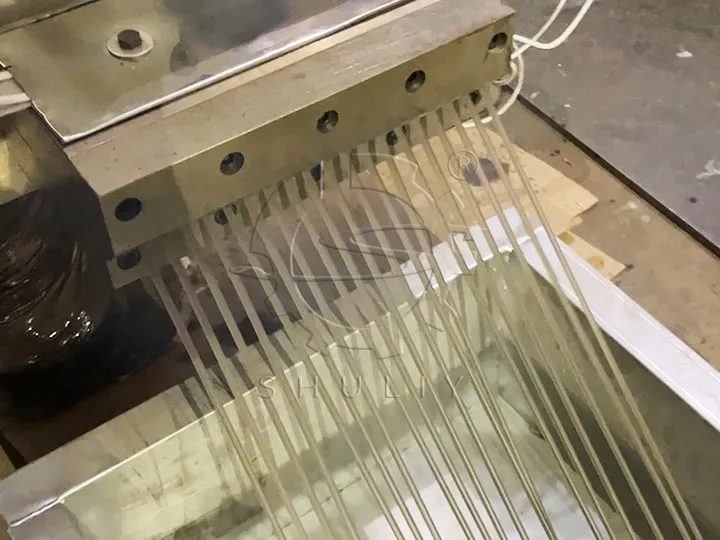
金型領域では、プラスチックペレットが目的の形状にプレスされます。金型領域の温度制御は、ペレット成形の品質にとって重要です。通常、金型領域の温度は、特定のプラスチック材料とペレット形状に応じて設定する必要があります。温度が高すぎるとペレットが過熱、変形、またはくっつく可能性があり、低すぎると成形が不完全または不良になる可能性があります。したがって、実際の状況に応じて調整し、最適な成形結果を得る必要があります。
結論
プラスチックペレット押出機の温度を正しく調整することで、ペレットの品質と生産性を確保できます。プラスチックの溶融温度を理解し、供給ゾーン、押出ゾーン、金型領域の温度を制御することが、良好なペレット化結果を得るための鍵です。したがって、廃プラスチック造粒機を操作する際には、生産要件を満たしペレット品質を確保するために、状況に応じて温度を調整することが重要です。